到底是倒圆角、去毛刺还是校准?
一份关于高压液体挤压研磨的文章
在 高压液体挤压研磨加工(HE 加工)过程中,一种混合有磨料颗粒的研磨性液体会在高压作用下被泵送通过工件的内部几何结构。通过这种流体研磨方式,可以对部件进行去毛刺、倒圆处理,或由用户对孔的流量进行校准。
这种去除材料的精加工工艺应用于多个行业,例如汽车、航空、钟表以及医疗技术领域。Sonplas 不仅拥有丰富的专业知识,也提供相应的设备方案。
“即使是形状复杂的部件,往往也需要在内部进行研磨、倒圆或去毛刺处理。”位于巴伐利亚州施特劳宾的 Sonplas GmbH 销售工程师 Werner Riederer 表示。“例如,汽车行业中的内燃机喷油嘴,或氢内燃机中的氢气喷射器;医疗技术领域的植入物;钟表工业中的微型部件;高频技术部件;以及特殊螺钉中的冷却通道等。”对于上述这些特殊应用,Hydroerosive 加工是一种适合的工艺方案。
通过这种流体研磨工艺,可以高效地对内部孔交叉处进行去毛刺或倒圆处理。一方面,这能够提高部件的高压耐受性,使其即使在高压条件下也不会磨损,或磨损速度明显降低。另一方面,这相当于对部件进行了一种人工预老化处理。用户因此能够在工件的整个使用寿命期间,获得稳定一致的性能表现。去毛刺处理有时也是出于部件功能的需要,此外也可能是为了提升人体工学性能或改善外观美感。
在这一过程中,含有磨料颗粒的流体会像液态砂纸一样,沿着部件内部的孔交叉处或孔几何结构流动。Werner Riederer 举例说明道:“假设一个孔的直径为 2 毫米,并过渡到一个直径为 1 毫米的孔。在孔径缩小的位置会形成一条边缘,在高压作用下,磨料颗粒会在该边缘处堆积。由此产生材料去除效果。材料去除的程度取决于流体压力的大小以及所使用的磨料颗粒类型。”
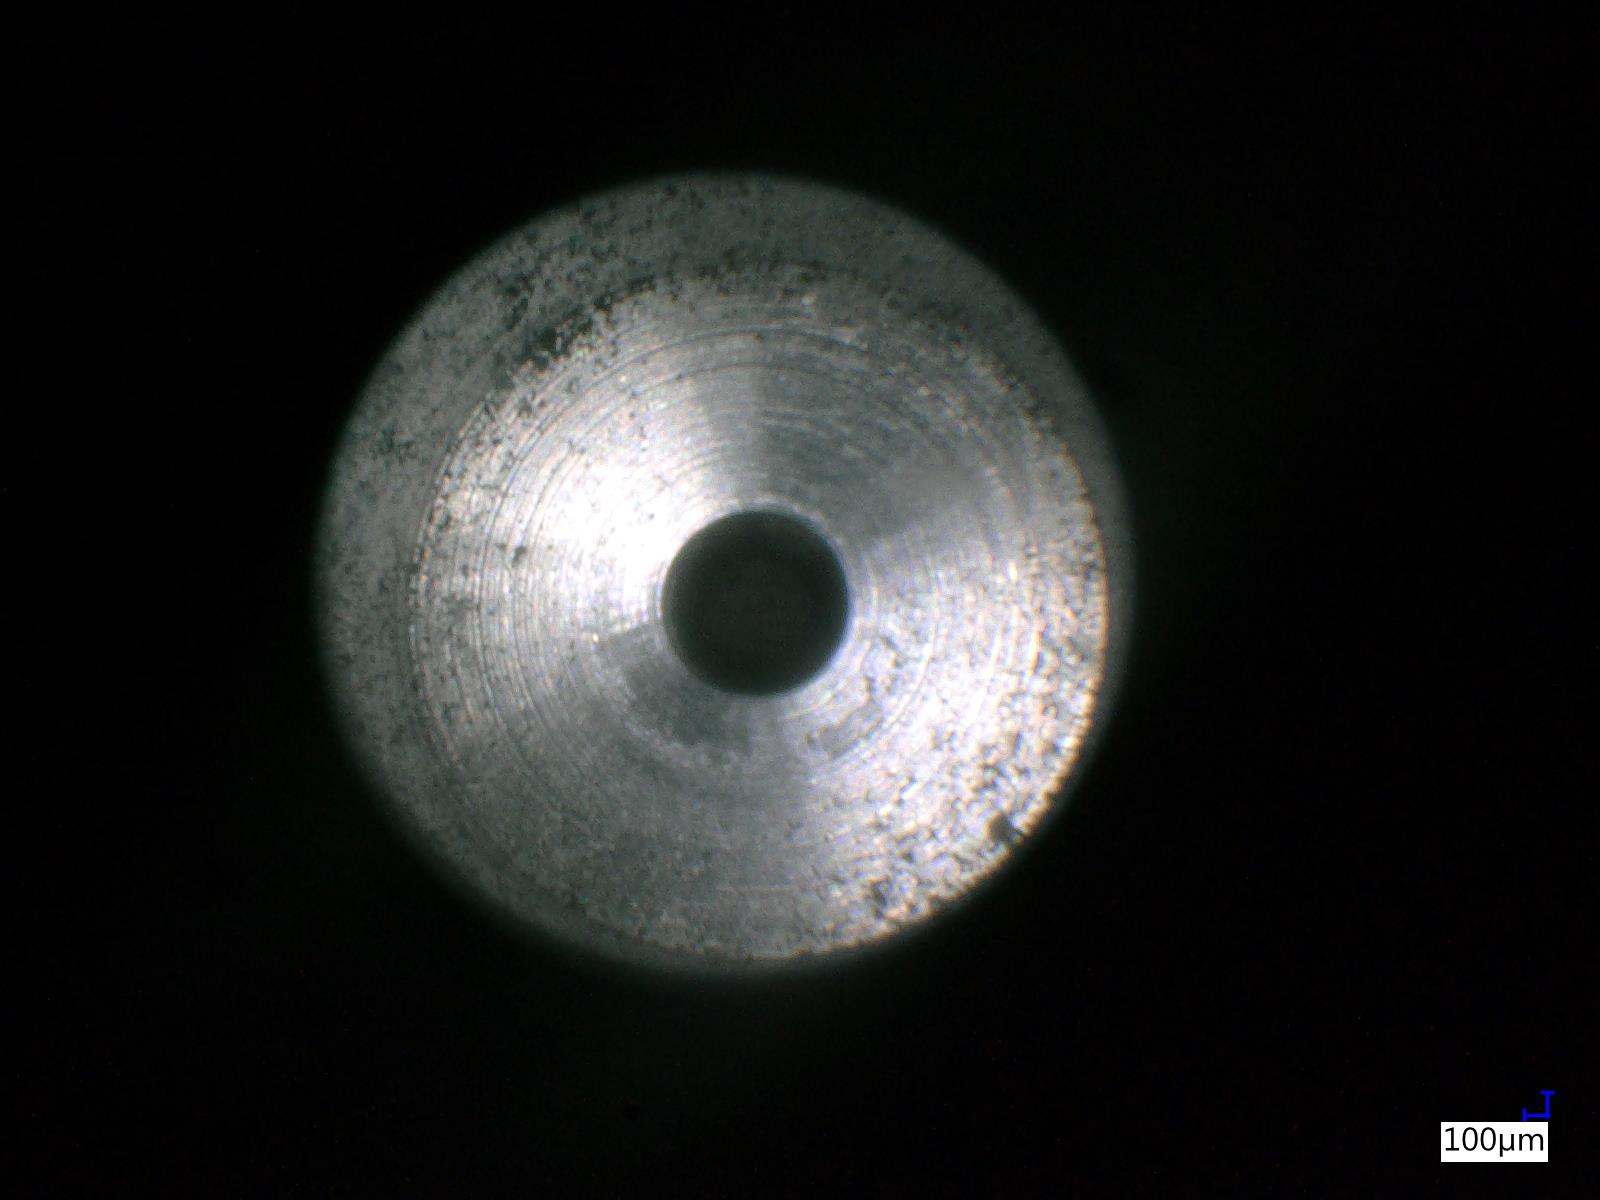
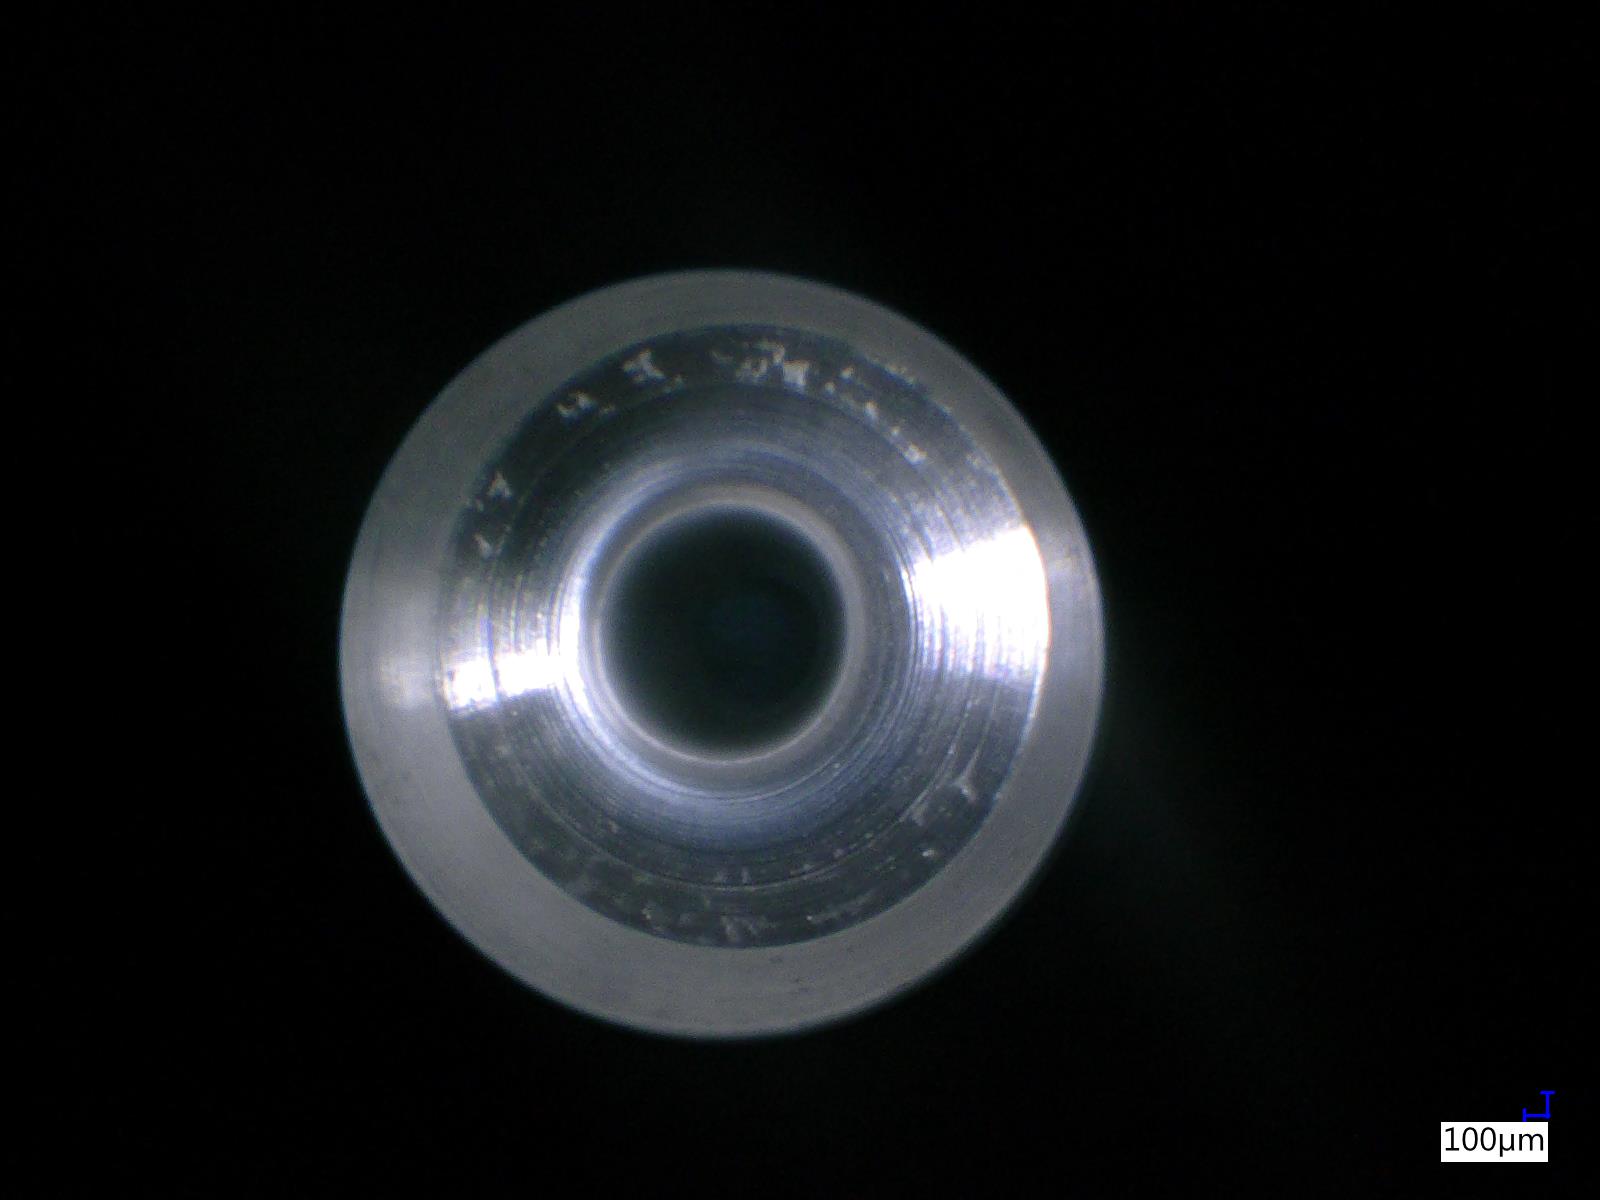
左:Hydroerosive 加工前的铝制部件示例
右:Hydroerosive 加工后的部件
部件选择灵活
可加工的工件种类非常多样。Werner Riederer 表示:“关键在于需要加工的孔径大小。我们的设备可以对直径从 0.1 毫米到 5 毫米 的孔进行研磨。”
工件材料可以是钢或不锈钢,也可以是铝、镁以及金、银、铂等贵金属。此外,还包括硬质合金,例如用于刀具切削片的材料,以及玻璃、陶瓷、塑料和纤维复合材料。
研磨介质的优化匹配
首先,会根据待加工工件的具体要求,对研磨介质的性能进行专门调整:为了实现所需的流量值、几何形状和倒圆程度,需要定义最适合的流变学规格。根据不同应用,这些介质可采用矿物油基或水基配方,并将粘度调节至 0.5 到数万 mPa·s(毫帕秒) 的范围内。介质中磨料的类型、浓度以及颗粒粒径分布,在很大程度上决定了可实现的材料去除效率和工件表面质量。
作为磨粒,可以使用碳化硼、氧化铝等高磨蚀性陶瓷材料,也可以使用人造金刚石。Werner Riederer 描述道:“这种多样性使我们能够以优化节拍时间的方式加工部件。” 通过有针对性的添加剂配方,研磨流体在加工过程中还可同时为客户部件提供有效的防腐保护。凭借良好的润湿性能以及与冲洗液和测试液的兼容性,那些通过其他方式难以去除的颗粒也可以被轻松冲洗出来。
此外,通过智能化工艺技术,还可以根据客户需求满足 VDA19 / ISO16232 所要求的清洁度等级。用户因此受益于一个整体化工艺流程,该流程能够帮助节省后续其他高成本加工步骤。
可靠的流量校准
除了倒圆和去毛刺之外,HE 工艺 还可用于孔的流量校准。为此,用户会选择一种低粘度流体。Werner Riederer 举了一个典型示例:
“发动机技术中的喷油嘴在孔经过电火花加工后,流量为 900 ml/min。我们将该部件放入我们的设备中,对喷油孔的入口边缘进行倒圆处理,并将流量提高 10% 至 15%。” 在这个例子中,经过 HE 工艺处理后,喷嘴的流量达到 1,000 ml/min。
此外,还有另一个优势:电火花加工后,孔的精度为 ±3%;经过 HE 工艺后,则可达到过程可靠的 ±1%。也就是说,通过 hydroerosive 加工,用户可以非常精确地校准工件的流量。操作人员能够在整个过程中在线监控不断上升的流量,精确调整至所需数值,并以过程可靠的方式设定流量公差。
无论是去毛刺、倒圆还是校准,用户都可以通过 hydroerosive 加工获得三种不同的应用可能性。通过调整相应参数,用户能够以过程可靠且可重复的方式满足不同的加工要求。Sonplas 专家 Riederer 表示:“因此,该工艺能够满足所有图纸和部件要求。”
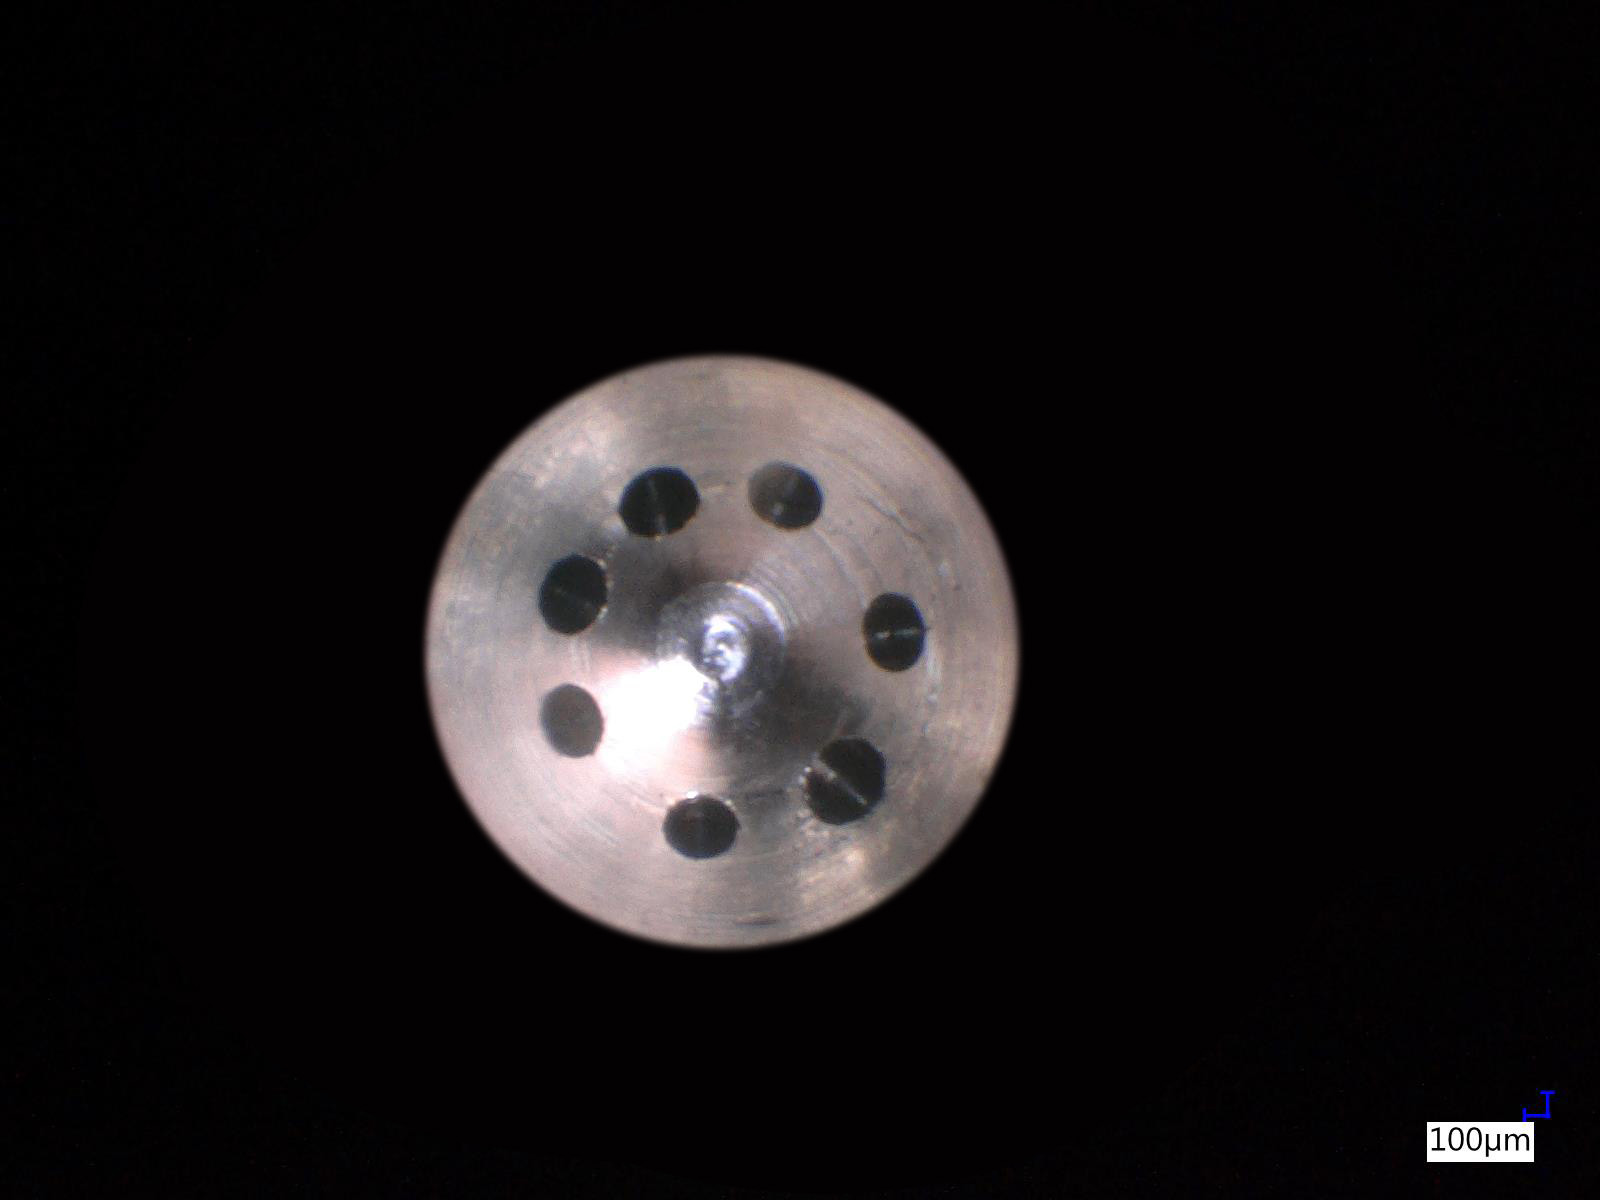
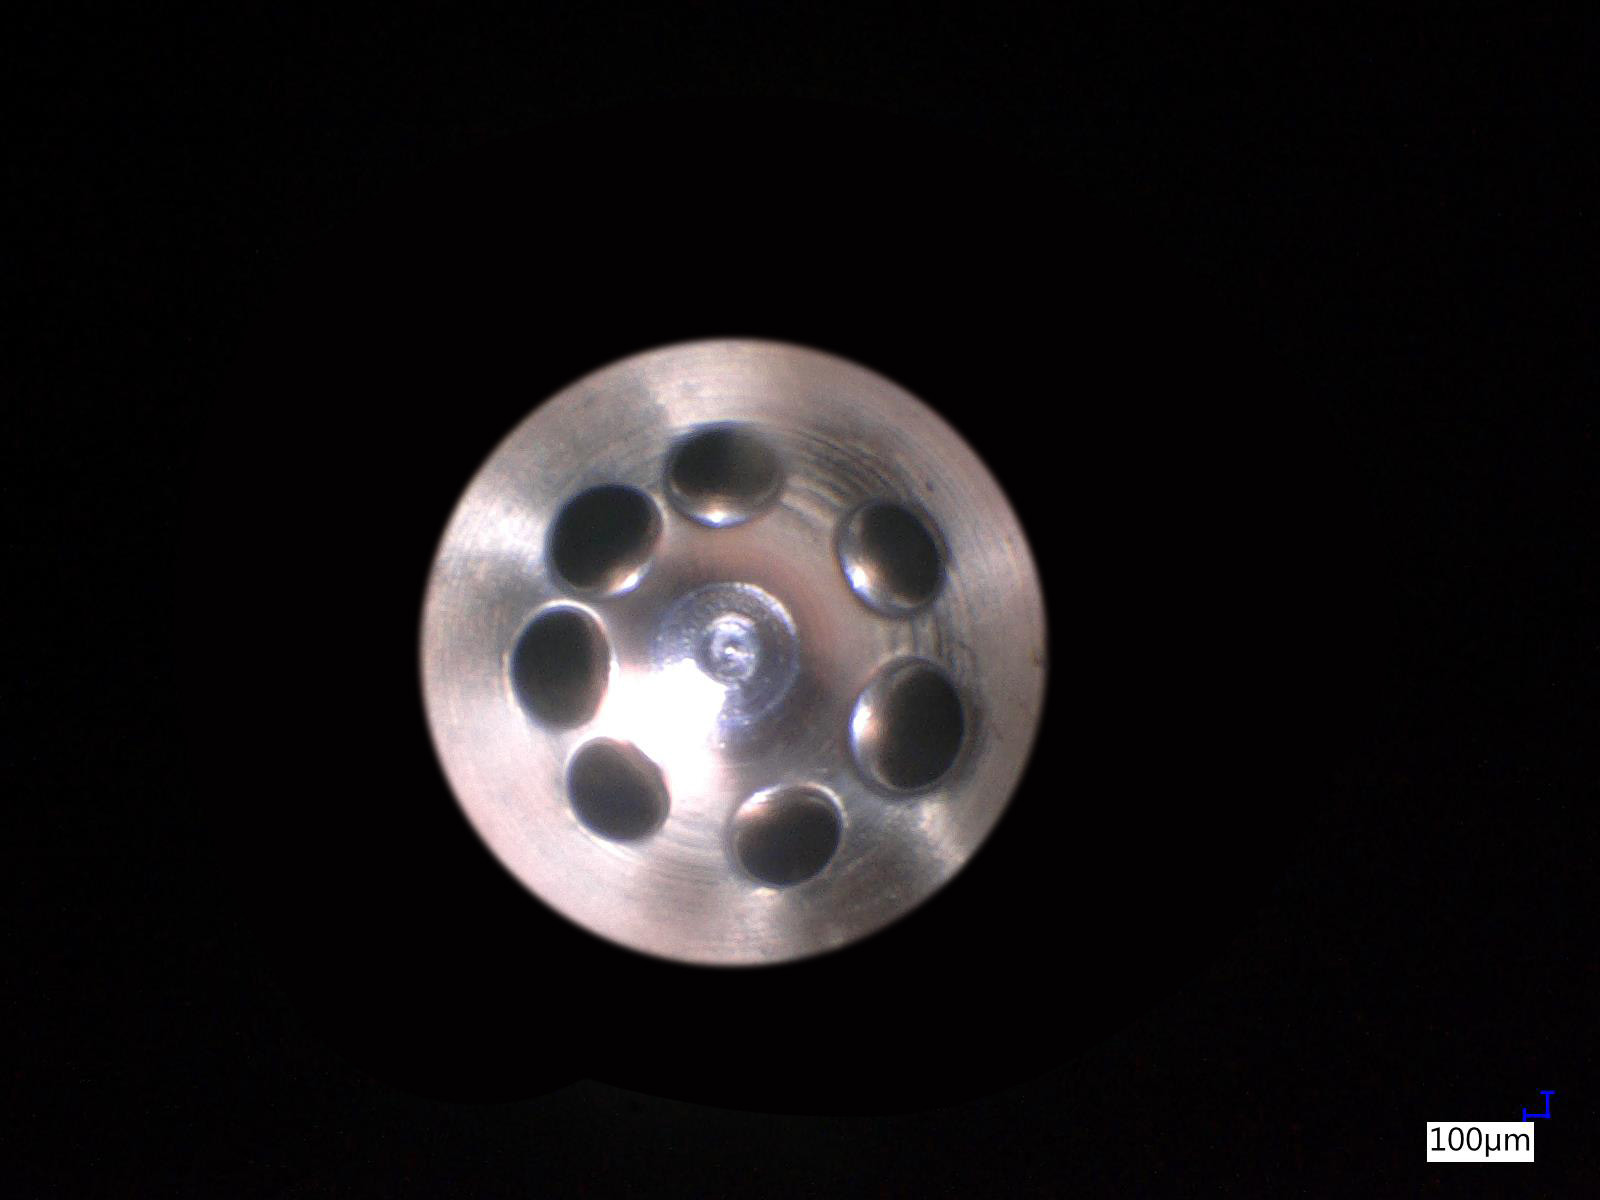
左: 样品显示的是加工前的铜合金部件。
右: 加工后的部件。
量身定制的设备方案
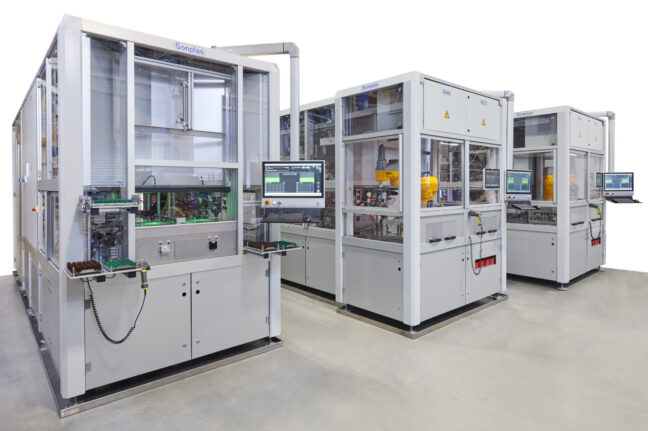
Sonplas 还可为设备配备转台。这样,研磨、冲洗和/或流量测量等工艺可以并行进行。根据具体要求,每个部件最多可经过八个工位。最慢的工艺步骤决定整体节拍时间。用户可以根据自身需求,对其专用设备进行模块化调整,例如后续也可以集成冲洗或测量装置等工艺工位。
此外,设备还可以连接数据库和 MES 系统。相应的部件标识(DMC)能够实现加工和工艺数据的完整追溯。Werner Riederer 表示:“还可以提供流量控制功能以及标准件。集成软件会按照特定周期将标准件导入工艺流程,并定期进行检查。”
由于这些设备属于封闭式系统,因此也不会出现操作错误。设备操作人员只需负责手动上料,或在需要时更换托盘,整个工艺流程会持续稳定运行。在产量较高的情况下,也可以实现自动上料,例如通过机器人上料模块。Werner Riederer 解释道:“这样我们也可以将多个工艺流程串联起来。” 例如,可以将上料模块设置在电火花加工或激光钻孔之后、HE 加工之前。这样,客户只需放入毛坯,最后即可取出已完成钻孔、去毛刺或校准的部件,并且成品已经整齐放置在托盘中。
Werner Riederer 强调:“我们可根据客户需求,提供从简单的开发设备到适用于大批量生产的设备。”
